




01
中试放大:冻干工艺开发中最危险的“鸿沟”
在冻干工艺的开发路径中,从小试到中试的放大阶段,往往是工艺风险最集中暴露的阶段。小试阶段(实验室规模,通常2–5 mL西林瓶、数十至数百瓶),工艺工程师对参数有充分的控制权,可以频繁取样、灵活调整、逐瓶分析;一旦发现问题,通常可以通过调整板温、腔压或预冻程序快速修正。
但当项目进入中试阶段(通常从数百瓶到数千瓶,或由小型研究型冻干机切换至中试/生产型冻干机),游戏规则会发生根本性变化。冻干过程不再只是“把小试参数放大一遍”,而是需要重新确认设备边界条件、热/质传递特征、终点判断方法和批内均匀性。冻干放大涉及热传递系数、干层阻力、腔压控制、冷凝器负荷、冰晶结构和产品温度等多因素耦合,不能仅凭板层温度和时间进行机械转移。
设备规格不同:从小型研究型冻干机切换到中试规模设备后,搁板温度均匀性、真空控制精度、管路/冷凝器阻力和腔壁辐射环境都可能发生显著变化。
批量效应放大:vial-to-vial差异的绝对影响随批量增加而放大,边缘瓶、角瓶、中心瓶的传热路径不一致,边缘效应不再是可以忽略的小问题。
成本压力骤增:中试批次物料成本、人员成本和项目等待成本显著上升,项目方对失败的心理承受阈值下降,但技术风险并不会因此自动降低。
时间窗口压缩:中试阶段常常处于IND申报、临床样品制备或技术转移关键路径上,留给工艺调试和复盘的时间有限。
LYO
莱奥德创观察
根据莱奥德创过往项目复盘观察,部分冻干中试项目在首次放大时会出现不同程度的质量问题,其中一部分会造成项目进度延迟或额外批次成本。本文结合冻干工艺开发与放大的典型风险点,系统梳理7类常见根因,并提供可操作的自查清单,帮助工艺工程师在中试放大前把风险前置识别、前置验证。
02
7大根因逐一拆解
根因一
传热系数(Kv)差异未校准
传热系数(Kv)差异未校准 —— 温度设定值≠产品真实温度
典型症状:小试工艺中的板层温度−20°C,复制到中试冻干机后,产品温度曲线与小试不再一致,部分位置的产品温度接近甚至越过配方安全边界,最终出现轻微塌陷或复溶时间异常。
为什么会发生? 不同品牌、规格和装载方式的冻干机,其西林瓶传热系数(Kv)可能存在显著差异;同一设备内,边缘瓶和中心瓶也可能因为腔壁辐射、接触状态、搁板平整度和局部气体传热不同而呈现不同的热输入。文献中已反复指出,冻干工艺设计和放大必须基于热/质传递参数、产品温度和干层阻力,而不是简单复制板层温度设定值。
为什么会放大失败? 直接复制小试板温,可能导致中试设备上的产品温度—时间曲线偏离原设计空间。如果为了缩短周期而盲目提高板温,风险会进一步放大:产品温度可能超过塌陷温度、共晶熔融温度或配方允许的保守温度上限,导致蛋糕结构和关键质量属性异常。
应对策略: 中试前应重新测定或评估目标设备的Kv,并用热电偶、MTM或升华速率数据确认产品温度。基于Kv、Rp、腔压、装载量和实测产品温度重新确认一次干燥设计空间,并通过小批量或scale-down模型验证。
根因二
预冻方法不一致——冰晶结构“遗传”了差异
预冻方法不一致 —— 冰晶结构“遗传”了差异
典型症状:小试使用程序降温(如1°C/min降至−40°C)得到的产品结构均匀;中试放大后,产品外观出现明显的蛋糕纹理不均,部分瓶底部出现玻璃态斑点或干燥速率异常。
为什么会发生? 预冻过程决定冰晶尺寸、孔隙结构和后续干层阻力。溶液过冷度、成核温度、退火策略、西林瓶批次、装载密度和设备降温能力都会改变冰晶结构。研究显示,冰成核温度会影响干层阻力和一次干燥行为;这也是不同规模设备之间很难直接复制预冻结果的重要原因。
为什么会放大失败? 如果小试和中试预冻历史不同,即使后续使用相同板温和腔压,产品层结构、升华通量、终点时间和蛋糕外观也可能完全不同。预冻差异会“遗传”到一次干燥和二次干燥阶段。
应对策略: 中试阶段应强制统一预冻程序,包括降温速率、最低温度、保温时间、是否退火、是否采用受控成核。对高度敏感配方,建议评估Controlled Ice Nucleation等受控成核策略,以降低瓶间成核温度分散带来的批内差异。
根因三
腔室压力控制精度不足——升华通量失控
腔室压力控制精度不足 —— 升华通量失控
典型症状:小试设备在腔压0.12 mbar下运行时,升华通量曲线平稳;中试设备设定同样腔压后,实际压力波动明显,导致升华通量和产品温度多次波动,部分产品出现裂纹、局部塌陷或干燥终点延迟。
为什么会发生? 中试规模冻干机的腔室体积、阻力、真空泵抽速、冷凝器捕水能力和控制回路参数均不同于小试设备。大型设备在高升华负荷下更容易接近冷凝器或管路能力边界,进而出现压力响应滞后和水汽移除能力不足。冻干机之间的热/质传递差异需要通过升华测试进行表征,而不是只看设定压力。
为什么会放大失败? 腔压波动会改变气体传热贡献和升华驱动力,进而影响产品温度和升华通量。尤其在接近处方安全边界运行时,小幅波动也可能使局部产品越过风险阈值。
应对策略: 中试前应进行压力控制能力测试和升华负荷测试,关注实际腔压曲线、冷凝器温度、压降和产品温度响应。实际接受标准应结合配方设计空间、设备能力和质量风险确定。具备条件时,可引入TDLAS、MTM、比较压力法等PAT工具监测升华过程。
根因四
终点判断方法差异——“完成”的标准不统一
终点判断方法差异 —— “完成”的标准不统一
典型症状:小试阶段采用在线称重或重量法判定终点,平均一次干燥约32小时;中试阶段改用比较压力法或产品温度拐点判定,终点提前,最终残余水分超出内控标准。
为什么会发生? 冻干终点判断不是单一方法的“对错”问题,而是方法适用边界和验证充分性问题。比较压力法、露点法、产品温度法、重量法等均有应用价值,但都受设备结构、装载量、泄漏、压力测试条件、冷凝器负荷和传感器代表性的影响。
为什么会放大失败? 如果方法切换时没有建立等效性,可能提前进入二次干燥,导致部分瓶中仍有冰未完全移除;也可能过度延长一次干燥,增加周期成本和热暴露风险。
应对策略: 建议将“残余水分+产品温度曲线+终点判断原始数据”作为综合判据,而不是单纯依赖设备自带终点功能。方法转换时,应通过至少数批数据确认终点判断与残余水分、外观、复溶、活性或聚体等质量指标之间的关系。
根因五
批量不均匀性被忽视—边缘瓶成了“沉默的杀手”
批量不均匀性被忽视 —— 边缘瓶成了“沉默的杀手”
典型症状:中试批次整体外观良好,平均含水量达标;但QC在边缘区域抽样时发现含水量、复溶时间或活性存在较大离散,形成潜在稳定性风险。
为什么会发生? 冻干机腔室中,边缘区域受到腔壁和门体辐射、搁板边界条件、局部接触差异等影响,实际热输入可能与中心瓶不同。边缘瓶效应已被多篇放大研究作为重要风险点讨论,尤其在批量扩大后,其占比和质量影响更难忽视。
为什么会放大失败? 如果只检测中心瓶或混合平均值,可能掩盖边缘瓶的过干、欠干、塌陷或聚集风险。中试阶段“平均合格”并不等于“批内一致性合格”。
应对策略: 建议中试阶段建立边缘瓶、角瓶、中心瓶的分区取样方案,分别检测残余水分、外观、复溶、活性、聚体或含量。
根因六
二次干燥温度过高——产品在最后一步“翻车”
二次干燥温度过高 —— 产品在最后一步“翻车”
典型症状:一次干燥阶段完全正常,产品外观良好、残余水分接近目标;但二次干燥阶段采用较高板温后,部分产品出现轻微发黄、聚体上升、活性下降或复溶变慢。
为什么会发生? 二次干燥的目标是脱除吸附水和结合较弱的水分,但产品已处于低水分玻璃态或部分非晶态环境中,温度、水分和分子迁移率共同决定稳定性。需要特别区分一次干燥关注的Tg′/塌陷温度,与二次干燥阶段更相关的干态Tg、残余水分和产品稳定性窗口。
为什么会放大失败? 若二次干燥温度设定过高,可能导致蛋白构象变化、聚集、辅料相变或外观变化。中试设备由于装载量和热均匀性差异,局部瓶子的实际热暴露也可能高于小试经验。
应对策略: 建议在中试前通过DSC、残余水分—稳定性关系和加速稳定性数据确认二次干燥温度。二次干燥温度应由残余水分目标、干态Tg、产品热稳定性和CQA数据共同确定,并优先采用梯度升温策略。
根因七
缺乏系统性的Scale-down验证——放大策略无据可依
缺乏系统性的Scale-down验证 —— 放大策略无据可依
典型症状:小试工艺直接按比例放大到中试,没有任何中间验证过程;中试失败后无法追溯到底是小试工艺本身不稳健,还是放大过程引入了新的设备边界条件。
为什么会发生? Scale-down模型的价值在于:用可控的小规模实验模拟中试或生产设备的关键边界条件,例如较低/较高Kv、边缘瓶热输入、腔压波动、装载量变化和不同成核历史。ICH Q8(R2)强调基于产品和工艺理解建立设计空间与控制策略;ICH Q9(R1)强调基于风险的决策和风险控制。二者都支持在放大前通过系统验证降低工艺转移风险。
为什么会放大失败? 没有Scale-down验证,放大策略容易变成“经验猜测”。一旦中试失败,根因会被多个变量同时混杂,既耗费物料,也难以及时形成可执行的纠偏方案。
应对策略: 建议在中试前建立并验证Scale-down模型,至少覆盖:设备Kv差异、腔压控制能力、预冻成核差异、边缘瓶风险和终点判断方法。只有当scale-down压力测试通过后,工艺才更具备放大到中试的条件。
03
放大前的7步自查清单
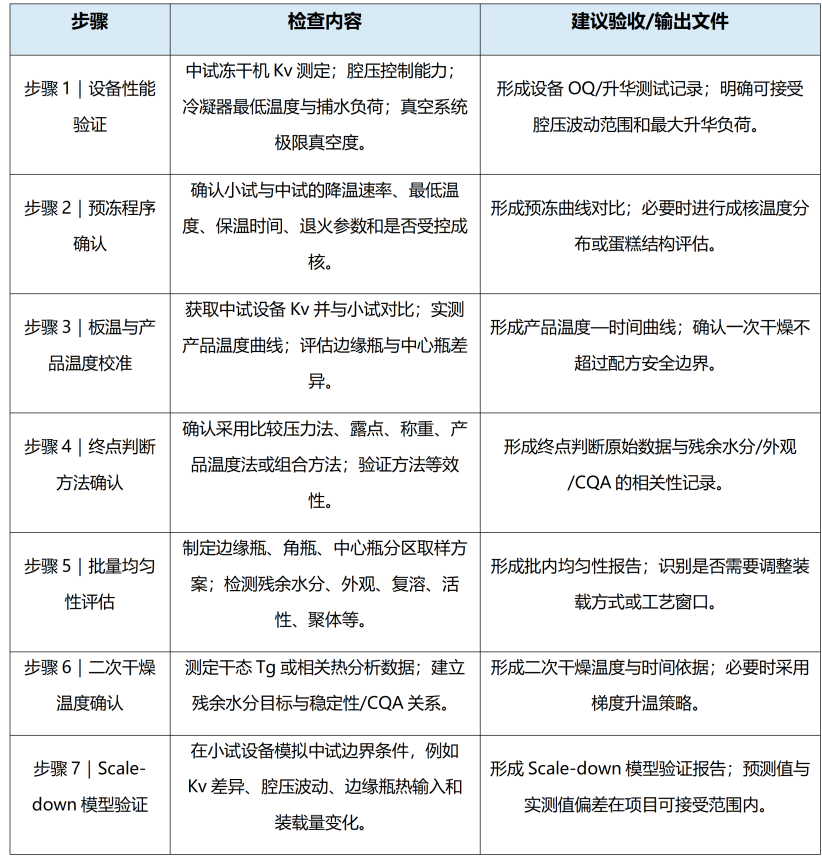
结合以上7大根因,建议在冻干中试放大前完成以下自查。每一步都应由工艺负责人、分析负责人和QA共同确认,并保留原始数据。对于时间非常紧张的项目,至少应优先完成设备性能验证、板温/产品温度校准和Scale-down验证。
LYO
小贴士
根据莱奥德创过往项目复盘观察,部分冻干中试项目在首次放大时会出现不同程度的质量问题,其中一部分会造成项目进度延迟或额外批次成本。本文结合冻干工艺开发与放大的典型风险点,系统梳理7类常见根因,并提供可操作的自查清单,帮助工艺工程师在中试放大前把风险前置识别、前置验证。
04
结语
冻干中试放大的失败,本质上常常不是某一个参数“设错了”,而是小试阶段形成的工艺知识没有完整迁移到中试设备环境中。设备边界条件、装载方式、预冻历史、终点判断和批内均匀性,不会自动写进工艺处方;它们需要被主动测量、验证和记录。
建立系统性的放大策略,比盲目相信经验更能保障项目成功率。每一次中试失败背后的根因分析,都是对工艺知识体系的积累;关键在于,这个积累能否被结构化地记录下来,并转化为下一个项目的Scale-down模型、设计空间和自查清单。
如果你正在筹备冻干中试项目,不妨先把这份清单打印出来,逐项核对。在工艺开发的赛道上,赢在起跑线的方法不是跑得快,而是少走弯路。
参考文献
[1] Pikal MJ. Use of laboratory data in freeze drying process design: heat and mass transfer coefficients and the computer simulation of freeze drying. Journal of Parenteral Science and Technology. 1985;39(3):115-139.
下载/检索地址:PubMed: https://pubmed.ncbi.nlm.nih.gov/3839016/ ;PDA Journal: https://journal.pda.org/content/39/3/115
[2] Tang XC, Pikal MJ. Design of Freeze-Drying Processes for Pharmaceuticals: Practical Advice. Pharmaceutical Research. 2004;21(2):191-200. doi:10.1023/B:PHAM.0000016234.73023.75.
下载/检索地址:PubMed: https://pubmed.ncbi.nlm.nih.gov/15032301/ ;Springer/DOI: https://doi.org/10.1023/B:PHAM.0000016234.73023.75
[3] Adams GDJ, Ramsay JR. Optimizing the lyophilization cycle and the consequences of collapse on the pharmaceutical acceptability of Erwinia L-asparaginase. Journal of Pharmaceutical Sciences. 1996;85(12):1301-1305. doi:10.1021/js960146p.
下载/检索地址:PubMed: https://pubmed.ncbi.nlm.nih.gov/8961143/ ;DOI: https://doi.org/10.1021/js960146p
[4] Rambhatla S, Pikal MJ. Heat and mass transfer scale-up issues during freeze-drying, I: atypical radiation and the edge vial effect. AAPS PharmSciTech. 2003;4(2):E14.
下载/检索地址:PubMed: https://pubmed.ncbi.nlm.nih.gov/12916896/ ;PMC全文: https://pmc.ncbi.nlm.nih.gov/articles/PMC2750592/
[5] Rambhatla S, Ramot R, Bhugra C, Pikal MJ. Heat and mass transfer scale-up issues during freeze drying, II: control and characterization of the degree of supercooling. AAPS PharmSciTech. 2004;5(4):e58.
下载/检索地址:PMC全文: https://pmc.ncbi.nlm.nih.gov/articles/PMC2750483/ ;Springer: https://link.springer.com/article/10.1208/pt050458
[6] Rambhatla S, Tchessalov S, Pikal MJ. Heat and mass transfer scale-up issues during freeze-drying, III: control and characterization of dryer differences via operational qualification tests. AAPS PharmSciTech. 2006;7(2):E39.
下载/检索地址:PubMed: https://pubmed.ncbi.nlm.nih.gov/16796357/ ;PMC全文: https://pmc.ncbi.nlm.nih.gov/articles/PMC2750289/
[7] Patel SM, Doen T, Pikal MJ. Determination of end point of primary drying in freeze-drying process control. AAPS PharmSciTech. 2010;11(1):73-84. doi:10.1208/s12249-009-9362-7.
下载/检索地址:PubMed: https://pubmed.ncbi.nlm.nih.gov/20058107/ ;PMC全文: https://pmc.ncbi.nlm.nih.gov/articles/PMC2850457/
[8] Patel SM, Pikal MJ. Process analytical technologies (PAT) in freeze-drying of parenteral products. Pharmaceutical Development and Technology. 2009;14(6):567-587. doi:10.3109/10837450903295116.
下载/检索地址:PubMed: https://pubmed.ncbi.nlm.nih.gov/19883247/ ;Taylor & Francis/DOI: https://doi.org/10.3109/10837450903295116
[9] ICH. Q8(R2): Pharmaceutical Development. International Council for Harmonisation, 2009.
下载/检索地址:ICH官方PDF: https://database.ich.org/sites/default/files/Q8_R2_Guideline.pdf ;FDA页面: https://www.fda.gov/regulatory-information/search-fda-guidance-documents/q8r2-pharmaceutical-development
[10] ICH. Q9(R1): Quality Risk Management. International Council for Harmonisation, 2023.
下载/检索地址:FDA官方PDF: https://www.fda.gov/media/167721/download ;FDA页面: https://www.fda.gov/regulatory-information/search-fda-guidance-documents/q9r1-quality-risk-management
莱奥德创冻干工场——提供开放式的冻干平台,助力生物医药企业加速研发与产业化进程!
✦
莱奥德创冻干工厂
技术优势
✦
核心优势
先进的冻干设备和软件(PATs),领先的冻干理念与技术 (QbD,Line of Sight )
● SMART™ 自动化工艺摸索技术,为产品提供数据支持的初步工艺;
● ControLyo® 可控瞬时成核技术,对成核温度进行精确控制,确保产品均一性;
● LyoFlux® TDLAS技术,对蒸汽质量流量进行精确测量,精确判定冻干终点;
● Tempris® 无线温度传感器,提供产品温度实时监测与记录;
● Biopharma 冻干前后分析技术,对产品配方进行特征研究,避免冻干过程开发风险。